
Viimeisimmät tuotteet


Ota yhteyttä
- Yantai Zhengyuan Polyuretane Co., Ltd.
- Yantai Aisili New Materials Co., Ltd.
- 4, Zhichunan Road, Zhifun piiri, Yantai, Shandong, Kiina.
- admin@yt-zhengyuan.com
+86-18615007061
WhatsApp: +8615066399101


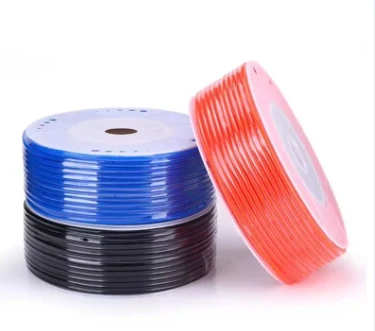


Suora PU-letku
Yrityksemme on perustettu vuonna 2007 ja se on sitoutunut polyuretaanituotteiden tutkimukseen ja kehitykseen, tuotantoon ja myyntiin lähes 20 vuoden ajan. Meillä on kertynyt runsaasti kokemusta suorien PU-letkujen tuotannosta, ja meillä on vahva tekninen tiimi, tuotantotiimi ja myyntitiimi. Jälkeen...
Kuvaus
Yrityksemme on perustettu vuonna 2007 ja se on sitoutunut polyuretaanituotteiden tutkimukseen ja kehitykseen, tuotantoon ja myyntiin lähes 20 vuoden ajan. Meillä on kertynyt runsaasti kokemusta suorien PU-letkujen tuotannosta, ja meillä on vahva tekninen tiimi, tuotantotiimi ja myyntitiimi. Vuosien kehitystyön jälkeen meillä on 7 edistynyttä suulakepuristustuotantolaitetta ja useita testauslaitteita. Tuotetut tuotteet ovat saaneet asiakkailta yksimielistä kiitosta korkealaatuisista-tuotteista ja kohtuullisista hinnoista. Tuotteita myydään yli 20 maahan ja alueelle, mukaan lukien Brasilia, Intia, Yhdysvallat, Ranska, Venäjä, Iran jne.
Suora PU-letku on prosessi, joka vaatii erittäin korkeatasoista ammattitaitoa. Laadukkaiden, vakaan suorituskyvyn ja pitkän käyttöiän PU-letkujen tuottaminen edellyttää tiukkaa valvontaa seuraavissa asioissa:
1. Raaka-aineiden valmistus ja käsittely
1) Sopiva polyuretaanimateriaaliluokka on valittava suoran PU-letkun lopullisen käytön perusteella.
2) Polyuretaanirakeet ovat erittäin hygroskooppisia. Kuivaus on äärimmäisen tärkeää. Kuivausrumpua on käytettävä täydelliseen kuivumiseen määritellyssä lämpötilassa ja ajassa. Kosteat raaka-aineet voivat tuottaa kuplia ja hopeaviivoja suulakepuristuksen aikana, mikä johtaa vikoja putken seinämään ja heikentää merkittävästi tuotteen fysikaalisia ominaisuuksia ja hydrolyysin kestävyyttä.
3) Värillisten letkujen valmistamiseksi valitun värillisen perusseoksen on oltava hyvin yhteensopiva PU-perusmateriaalin kanssa ja sen on oltava tasaisesti hajallaan, jotta vältetään värierot tai suodatinruudun tukkeutuminen.
2. Ekstruusiomuovausprosessi, tämä on ydinlinkki
1) Lämpötilan säätö:
Ekstruuderin tynnyrin ja suulakkeen kunkin osan lämpötilaa on säädettävä tarkasti. Liiallinen lämpötila voi aiheuttaa materiaalin hajoamista, kellastumista ja kuplien muodostumista; Jos lämpötila on liian alhainen, pehmeneminen on huonoa ja sulatteen viskositeetti on korkea, mikä johtaa epävakaan ekstruusioon, karkeaan pintaan ja keskittyneeseen sisäiseen jännitykseen.
Kohtuullinen ja tasainen lämpötilakäyrä on asetettava, jotta varmistetaan materiaalin tasainen pehmeneminen ja sujuva kulku muotipään läpi.
2) Ruuvin nopeus ja suulakepuristusnopeus:
Ruuvien nopeuden tulee pysyä vakaana, koska kaikki vaihtelut voivat suoraan johtaa epätasaiseen seinämän paksuuteen sekä letkun sisä- ja ulkohalkaisijaan.
Suulakepuristusnopeuden on oltava täydellisesti yhteensopiva myöhemmän vetonopeuden kanssa, mikä on avain letkun koon tarkkuuden hallintaan.
3) Muotin pää on puhdistettava säännöllisesti ja perusteellisesti, jotta hiiltynyt jäännös ei vaikuta tuotteen laatuun aiheuttaen pinnan epäpuhtauksia tai naarmuja.
4) Yleensä jäähdytykseen käytetään vesijäähdytyssäiliöitä. Jäähdytysveden lämpötila ja taso on pidettävä tasaisina.
Jäähdytysveden lämpötila ei saa olla liian alhainen, muuten se saa letkun äkillisesti jäähtymään, synnyttää sisäistä jännitystä, vaikuttaa kimmoisuuteen ja pitkäkestoiseen -mittojen vakauteen ja jopa aiheuttaa putken seinämän rypistymistä. Hidas jäähdytys auttaa saavuttamaan paremman suorituskyvyn.
3. Traktorin nopeuden tulee olla synkronoitu ekstruusionopeuden kanssa ja nopeuden vaihtelun on oltava minimaalinen. Väärä nopeus voi aiheuttaa letkun venymisen ohueksi tai pinoamisen, mikä johtaa epätasaiseen seinämänpaksuuteen.
Jännitteen tulee olla kohtalaista ja jatkuvaa. Liiallinen jännitys voi venyttää letkua, jolloin se vetäytyy sisään myöhemmän varastoinnin aikana ja johtaa mitan muutoksiin; Jos jännitys on liian alhainen, letku voi luistaa tai taipua jäähdytysvesisäiliössä.
4. Tehokkain tapa varmistaa mittatoleranssit on asentaa lasersatula ekstruusiotuotantolinjalle letkun ulkohalkaisijan tarkkailemiseksi reaaliajassa ja oikea-aikaisen palautteen antamiseksi prosessiparametrien säätämiseksi.
5. Riittävissä valaistusolosuhteissa tarkasta letkun pinta käsin tai silmämääräisesti vikojen, kuten kuplien, epäpuhtauksien, naarmujen ja epätasaisten värien varalta.


Suositut Tagit: suora pu-letku, Kiina, valmistajat, tehdas, räätälöity, alhainen hinta, valmistettu Kiinassa
Saatat myös pitää


